Abstraktus
Automatizuotos pramoninės gamybos linijos remiasi nuosekliu suslėgtu oru be teršalų, kad būtų užtikrintas patikimas cilindrų, solenoidinių vožtuvų ir pneumatinių pavarų veikimas per nuolatines pamainų operacijas.SMC tipo kintamosios srovės FRL įrenginysIntegruoja tris pagrindines oro paruošimo funkcijas viename moduliniame mazge, kad pašalintų drėgmę, stabilizuotų darbinį slėgį ir užtikrintų kontroliuojamą alyvos rūko tepimą, skirtą tolesniam pneumatinei įrangai. Šiame viso ilgio straipsnyje aprašomas vidinis konstrukcinis projektas, rūšiuotos našumo specifikacijos, įvairūs pramoninio diegimo scenarijai, standartizuotos diegimo darbo eigos, įprastinės priežiūros sistemos, lyginamieji našumo standartai, palyginti su alternatyviais oro apdorojimo mazgais, ir išspręstos techninės trikčių šalinimo užklausos, skirtos pneumatinių sistemų projektavimo inžinieriams ir techninės priežiūros technikai. Kiekviename skyriuje pateikiamos veiksmingos techninės gairės, kaip optimizuoti suslėgto oro nuoseklumą ir pailginti visų prijungtų pneumatinių komponentų tarnavimo laiką, nepasitikėdami atskira filtro, reguliatoriaus ir tepalo aparatūra.
Turinys – spustelėkite kiekvieną įrašą, kad pereitumėte į atitinkamo turinio skyrių
- Pagrindinė struktūrinė sudėtis ir integruotas funkcinis mechanizmas
- Pagrindinės įmontuotos konstrukcijos ypatybės, skirtos stabiliam suslėgto oro kondicionavimui
- Viso spektro pramoninio pritaikymo sritys automatizuotoje gamyboje
- Visa standartinė techninių parametrų matrica, skirta kintamosios srovės serijų dydžiams
- Žingsnis po žingsnio standartinis montavimas ir slėgio kalibravimo darbo eiga
- Lyginamoji našumo analizė, palyginti su oro paruošimo komponentais
- Struktūrinės įprastinės priežiūros tvarkaraštis ir komponentų keitimo taisyklės
- Išspręsti dažnai užduodami techniniai klausimai pneumatikos inžinieriams
Pagrindinė struktūrinė sudėtis ir integruotas funkcinis mechanizmas
Suspaustame ore, ištraukiamame tiesiai iš oro kompresorių, yra daug kenksmingų priemaišų, kurios ilgainiui pablogina pneumatinės įrangos veikimą. Šie teršalai apima suspenduotų kietųjų dulkių daleles, kondensuotus vandens garus iš oro suspaudimo ciklų, kompresoriaus tepalų alyvos rūką ir mikrodalelių korozijos fragmentus, susidariusius vamzdynų tinkluose. Neapdorotas neapdorotas suslėgtas oras sukelia pagreitintą sandariklio dilimą, nenuoseklų pavaros judėjimą, vidinio vožtuvo strigimą ir dažnus netikėtus automatinio surinkimo, pakavimo ir medžiagų apdorojimo įrangos išjungimus.
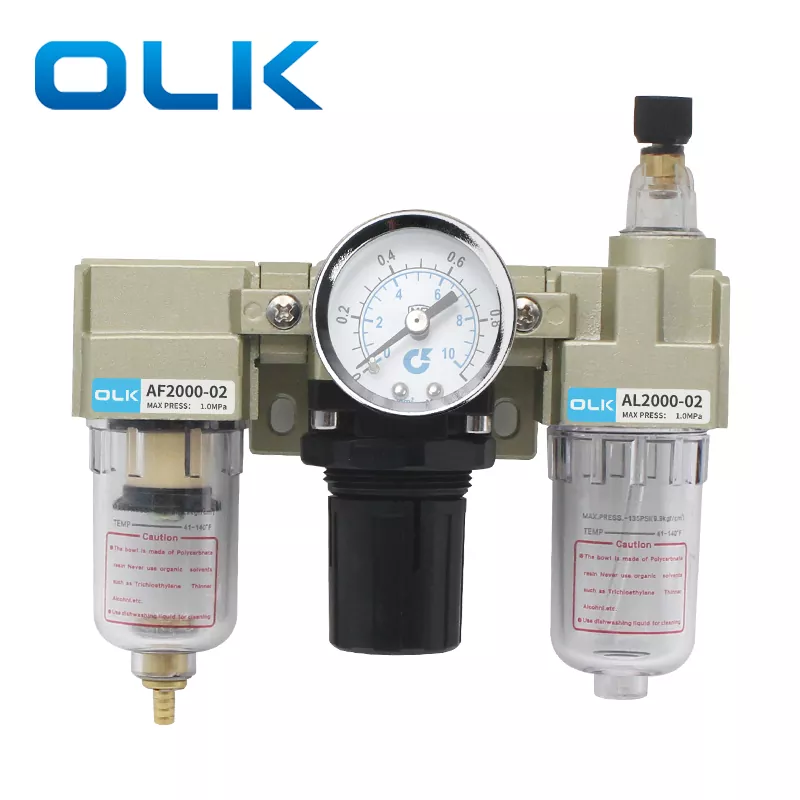
Moduliniai oro šaltinio apdorojimo mazgai išsprendžia šią eksploatavimo riziką, sujungiant nepriklausomus apdorojimo etapus į vieną kompaktišką montavimo įrenginį. Vieningas surinkimo formatas pašalina perteklines vamzdžių jungtis, sumažina bendrus sistemos nuotėkio taškus ir supaprastina centralizuotą visų oro kondicionavimo modulių techninės priežiūros prieigą. Standartinis trigubo derinio išdėstymas sujungia tris atskirus funkcinius blokus į vieną sujungtą aliuminio lydinio rėmą, kiekviena sekcija atlieka nepakeičiamą kondicionavimo užduotį, kol oras pasiekia pneumatines pavaras ir valdymo vožtuvus.
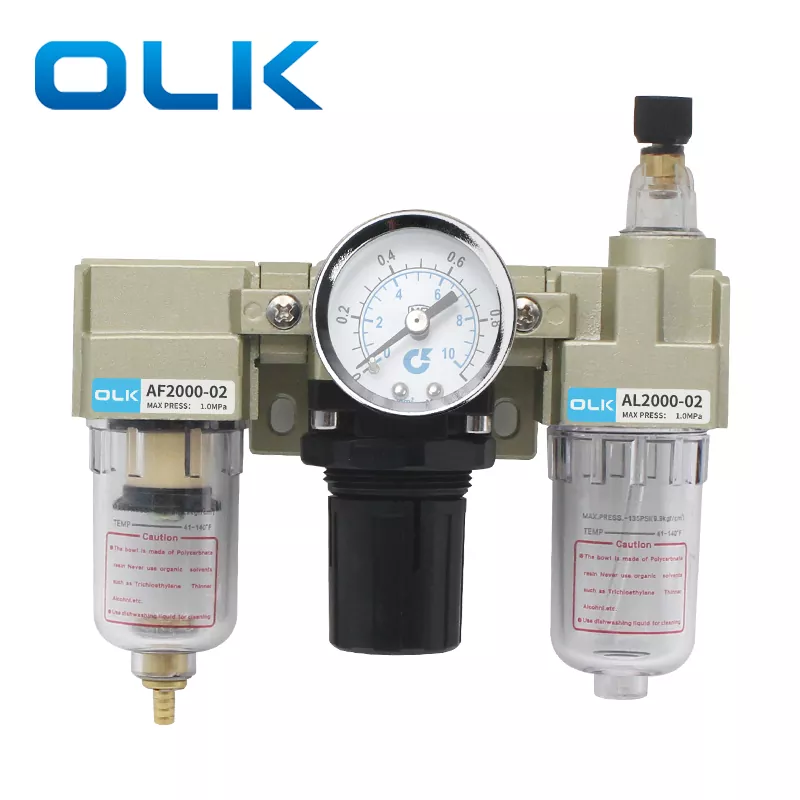
AF oro filtro modulis
Šis pirminis segmentas sulaiko kietąsias daleles ir kondensuotus vandens lašelius įeinančiame suspausto oro sraute. Viduje sumontuotos varinės filtrų kasetės pasiekia 5 mikronų vienodą filtravimo tikslumą, sulaiko smulkias metalo drožles, dirbtuvių dulkes ir susikaupusią drėgmę, kol šie teršalai nepatenka į jautrius reguliavimo ir tepimo mazgus. Skaidrūs polikarbonato laikymo dubenys leidžia realiu laiku vizualiai stebėti skysčių kaupimąsi jų neišardant.
AR slėgio reguliatoriaus modulis
Šis modulis, esantis trigubo mazgo centre, užtikrina pastovų išėjimo oro slėgį, nepaisant svyruojančio kompresorių tiekimo slėgio. Spyruoklinės diafragmos vidinė balansavimo struktūra automatiškai kompensuoja slėgio viršįtampius ir kritimus, atsirandančius dėl vienu metu veikiančių pavaros mechanizmų paleidimo ciklų. Reguliuojama fiksavimo rankenėlė užtikrina kalibruotas slėgio vertes, kad būtų išvengta mechaninės vibracijos sukeliamo dreifo nuolatinių gamybos pamainų metu.
AL alyvos miglos tepalo modulis
Žemiau esantis tepimo segmentas purškia paskirtą pneumatinės turbinos alyvą į itin smulkią rūką, pakibusią kondicionuojamame suspausto oro sraute. Šie alyvos garai keliauja vamzdynais, kad padengtų cilindrų, vožtuvų ritių ir guolių mazgų vidinius slydimo paviršius, sumažindami metalo ir metalo trinties koeficientus ir sušvelnindami sausojo dilimo žalą per milijonus slenkamų judesių ciklų. Reguliuojamas lašėjimo greičio valdymas leidžia technikai pritaikyti tepimo kiekį pagal individualius įrangos oro suvartojimo poreikius.
- Nuoseklus oro srautas griežtai atitinka filtro → reguliatoriaus → tepalo seką, kad būtų išvengta filtro terpės alyvos užteršimo ir slėgio balansavimo vidinių komponentų.
- Blokuojančios modulinės jungties konstrukcija pašalina poreikį pritaikyti perėjimo vamzdžių jungiamąsias detales tarp atskirų funkcinių segmentų
- Universalūs L formos metaliniai tvirtinimo laikikliai palaiko vertikalių plokščių montavimą ant mašinų rėmų, valdymo spintų ir centrinių oro kolektorių stočių
- Modulinis išplečiamumas leidžia po montavimo sumontuoti papildomus slėgio matuoklius, diferencinio slėgio nuleidimo priedus ir apsauginius dubens dangčius
Kiekvienas vidinis srauto kanalas yra tiksliai apdirbamas CNC, kad būtų pašalinti šiurkštūs liejimo paviršiai, kurie užfiksuoja kietųjų dalelių kaupimąsi ir sukuria lokalizuotas slėgio kritimo zonas. Sklandi vidinė skylės geometrija palaiko pastovų oro pralaidumą visame vardinio srauto diapazone, išvengiant našumo kliūčių tuo pačiu metu veikiant kelių pavarų mechanizmams. Centralizuotas oro paskirstymo sistemas projektuojantys inžinieriai teikia pirmenybę integruotiems trigubiems agregatams, o ne atskiriems atskiriems filtrams, reguliatoriams ir tepalo aparatinei įrangai, specialiai šiai subalansuoto srauto charakteristikai ir kompaktiško ploto pranašumui ribotose mašinos gaubtų erdvėse.
Pagrindinės įmontuotos konstrukcijos ypatybės, skirtos stabiliam suslėgto oro kondicionavimui
Pramoninė pneumatinė aplinka veikia oro paruošimo įrangą nuo nuolatinės mechaninės vibracijos, kintamų aplinkos temperatūros ciklų, svyruojančio įleidžiamo oro slėgio ir kasdienių kondensato kaupimosi ciklų. Bendriems pigiems oro apdorojimo įrenginiams trūksta struktūrinio sutvirtinimo ir tikslaus reguliavimo mechanizmų, reikalingų nuosekliam kondicionavimo našumui palaikyti daugelį metų nenutrūkstamai veikiant. Integruotas trigubas agregatas apima kelis patentuotus dizaino optimizavimus, kuriais siekiama pašalinti įprastus gedimo režimus, pastebėtus įprastoje padalijimo oro apdorojimo aparatinėje įrangoje.
Slėgio nustatymo stabilumas yra vienas iš įspūdingiausių integruotų funkcinių patobulinimų. Savaime užsifiksuojantis reguliavimo rankenėlės mechanizmas pašalina kalibruoto slėgio poslinkio riziką po pakartotinių mašinos vibracijos ciklų. Kai technikai pasuka rankenėlę, kad pasiektų tikslinį darbinį slėgį, ašinis rankenėlės suspaudimas žemyn sujungia vidines dantų fiksavimo konstrukcijas, kurios patikimai fiksuoja reguliatoriaus diafragmos padėtį. Atsitiktinis smūgis arba nuolatinė dirbtuvės vibracija negali pakeisti iš anksto nustatytų išėjimo slėgio verčių, todėl techninės priežiūros personalo kasdienėse gamybos pamainose nereikia atlikti dažnų perkalibravimo darbų.
- Daugiafunkcinė drenažo architektūra, palaikanti rankinį išleidimą, diferencinio slėgio automatinį išleidimą ir pilną plūdinio tipo automatinio išleidimo dubenėlio konfigūracijas, kad būtų suderinti skirtingi dirbtuvių drėgmės lygiai
- Didelio tikslumo analoginiai manometrai su dviejų vienetų metriniu žymėjimu, kad būtų pateikti aiškūs, žemo paralaksinio slėgio rodmenys atliekant įprastines linijos patikros procedūras.
- Smūgiams atsparūs skaidraus polikarbonato dubenys; didesni rėmo dydžiai nuo 3000 iki 5000 turi išorinį apsauginį ekraną, kad būtų išvengta dubens įtrūkimų atsitiktinio įrangos susidūrimo metu
- Korozijai atsparūs liejo aliuminio lydinio vožtuvų korpusai su vienodu antioksidaciniu paviršiaus apdorojimu, kad būtų ilgesnis tarnavimo laikas didelės drėgmės gamybos patalpose
- Laipsniškas alyvos lygio žymuo atspausdintas tiesiai ant tepimo indelių, kad būtų išvengta perpildymo arba nepakankamo alyvos tiekimo, dėl kurio pablogėja pavaros tepimo našumas
Drenažo sistemos universalumas susijęs su kintamu kondensato susidarymo greičiu skirtinguose pramonės įrenginiuose. Sausos patalpų dirbtuvės, kuriose atmosferos drėgmės kiekis yra mažas, efektyviai veikia naudojant pagrindinius rankinius vandens išleidimo dubenėlius, todėl kasdienis įrangos išjungimo intervalais reikia periodiškai nusausinti. Įrenginiams, kuriuose yra didelė aplinkos drėgmė arba vandeniu aušinami oro kompresoriai, naudojami diferencinio slėgio nuleidimo variantai, kurie automatiškai išleidžia susikaupusį kondensatą, kai vidiniai slėgio skirtumai pasiekia iš anksto nustatytas ribas be operatoriaus rankinio įsikišimo. Visiškai automatinės plūdinės nutekėjimo konfigūracijos aptarnauja nepertraukiamas 24 valandas trunkančias nepilotuojamas gamybos linijas, kuriose prieiga prie suplanuotos priežiūros yra ribota, todėl susikaupęs skystis išleidžiamas, kai tik kondensato lygis pasiekia kritinį aukštį filtrų laikymo dubenyse.
Paviršiaus apdaila ir medžiagų pasirinkimas dar labiau sustiprina ilgalaikį veikimo patikimumą. Visi išoriniai metaliniai paviršiai padengiami vienoda elektrostatine antikorozine danga, kad būtų atsparus oksidacijos poveikiui, atsirandančiam dėl ore sklindančių cheminių garų, paplitusių maisto perdirbimo, tekstilės dažymo ir metalo gamybos įmonėse. Vidinėse sandarinimo tarpinėse naudojami alyvai atsparūs elastomero junginiai, suderinami su ISO VG32 turbinų tepimo alyva, atspari patinimui, sukietėjimui ir mikronutekėjimui po tūkstančių šildymo ir vėsinimo aplinkos temperatūros ciklų.SMC tipo kintamosios srovės FRL įrenginyssujungia visus šiuos medžiagų ir mechaninio dizaino patobulinimus, kad būtų užtikrintas pastovus oro kondicionavimo našumas, kurio nėra pradinio lygio nemodulinio oro paruošimo alternatyvose.
Viso spektro pramoninio pritaikymo sritys automatizuotoje gamyboje
Kiekvienai gamybos eigai, naudojant suslėgtą orą kaip pagrindinę energijos perdavimo terpę, reikalingas standartizuotas oro kondicionavimas, siekiant apsaugoti tikslią pneumatinę įrangą. Be vienodo filtravimo, slėgio stabilizavimo ir kontroliuojamo tepimo, automatizuota įranga patiria nenuoseklų judesį, didesnį komponentų susidėvėjimą ir neplanuotą prastovą, dėl kurios sutrinka nuolatinis gamybos planavimas. Modulinis trigubas agregatas sklandžiai prisitaiko prie įvairių pramoninių vertikalų su unikaliais suslėgto oro kokybės ir slėgio reguliavimo reikalavimais.
Automobilių komponentų surinkimo linijos
Robotiniams tvirtinimo įtaisams, pneumatiniams atsuktuvams, padėties nustatymo cilindrams ir medžiagų perdavimo manipuliatoriams reikalingas griežtai reguliuojamas oro slėgis, kad būtų išlaikytas pastovus surinkimo sukimo momentas ir tikslus dalių padėtis. Didelės apimties automobilių dirbtuvėse iš pjovimo ir apdirbimo stočių susidaro didelis metalo kietųjų dalelių užteršimas; 5 μm vario filtro medžiaga sulaiko smulkias metalo drožles, kol jos nepažeis tikslių vožtuvų ritių ir cilindrų sandarinimo komponentų. Savaime užsifiksuojantis slėgio reguliavimas pašalina sukimo momento svyravimus per tūkstančius kasdienio surinkimo ciklų.
Maisto ir gėrimų pakavimo įranga
Butelių pildymo mašinos, kartoninių dėžių sandarinimo pavaros ir etikečių klijavimo stotys veikia kontroliuojamose temperatūrose, kuriose yra padidėjęs aplinkos drėgmės lygis. Skaidrūs filtrų dubenys supaprastina kondensato stebėjimą, kad būtų išvengta maistinių oro tiekimo linijų užteršimo vandens lašeliais. Tepalo alyvos rūko srautą galima kalibruoti iki minimalaus išėjimo lygio, kad būtų išvengta rizikos, kad alyvos garai liestųsi su supakuotomis eksploatacinėmis prekėmis, atitinkančiomis pramonės higienos eksploatavimo standartus.
Elektronikos tikslios surinkimo automatika
Mikrokomponentų paėmimo ir padėjimo robotai, plokščių pjovimo įtaisai ir mažos skylės padėties nustatymo cilindrai remiasi ypač stabiliu išėjimo slėgiu, kad pašalintų mikro virpėjimą subtilaus komponento manipuliavimo metu. Mažos turbulencijos vidiniai oro srauto kanalai apsaugo nuo slėgio svyravimų, dėl kurių pavaros mechanizmas juda nenuosekliai, o tai sumažina komponentų nesutapimo atliekas per didelio greičio paviršiaus montavimo gamybos ciklus.
Papildomi pagrindiniai diegimo sektoriai apima tekstilės gamybos mašinas, plastiko liejimo liejimo pagalbinę įrangą, farmacijos pakavimo linijas, logistikos padėklų robotizavimo sistemas, metalo gamybos pneumatines perforavimo mašinas ir langų/durų automatizuoto apdorojimo stotis. Kiekviena vertikalė koreguoja pagrindinio įrenginio specifikacijas pagal didžiausią oro srauto poreikį, darbinio slėgio nustatytą tašką, aplinkos drėgmės koncentraciją ir priimtinas užteršimo kietosiomis dalelėmis slenksčius gatavo produkto kokybės kontrolės standartams.
Centralizuotose pagrindinių oro kolektorių sistemose dažniausiai naudojami dideli 4000 arba 5000 rėmo mazgai tiesiai pasroviui nuo pirminio oro kompresoriaus išleidimo angų, kad būtų galima atlikti pirminį masinį oro kondicionavimą visam gamyklos suspausto oro paskirstymo tinklui. Mažesni rėmo dydžio 1000 ir 2000 variantai montuojami tiesiai ant atskirų atskirų mašinos valdymo spintų, kad būtų užtikrintas antrinis lokalizuotas slėgio reguliavimas ir filtravimas įrangai, kuriai taikomi unikalūs tikslumo veikimo reikalavimai, kurie skiriasi nuo pagrindinių gamyklos oro tiekimo slėgio parametrų.
Inžinierių komandos standartizuoja vieningus modulinius trigubus mazgus, kad supaprastintų atsarginių dalių atsargų valdymą. Vienos pakaitinės filtrų kasetės, reguliatoriaus membranos mazgai ir tepimo antgalių įdėklai tinka prie atitinkamo rėmo dydžio variantų, todėl nereikia turėti atskirų atsarginių komponentų rinkinių padalintam filtrui, reguliatoriui ir tepalo aparatūrai, tiekiamai iš kelių atskirų gamintojų. Šis standartizuotas komponentų suderinamumas supaprastina sandėlio atsarginių dalių organizavimą ir sumažina pristatymo laiko vėlavimą atliekant skubias techninės priežiūros remonto operacijas vietoje.
Visa standartinė techninių parametrų matrica, skirta kintamosios srovės serijų dydžiams
Penkios skirtingos rėmo dydžių klasifikacijos apima visą pramoninių suspausto oro srauto ir vamzdynų jungčių dydžių reikalavimų spektrą, pradedant nuo kompaktiškų M5 srieginių mikro mazgų, skirtų mažoms tikslioms robotikoms, iki didelių 1 colio prievadų variantų, skirtų gamyklos pagrindinio oro kolektorių valymo stotims. Kiekvienas rėmo dydis turi fiksuotas matmenų ribas, didžiausią pralaidumą, slėgio valdymo langus ir keičiamų priedų suderinamumo taisykles, kurias inžinierių komandos remiasi pneumatinės sistemos išdėstymo projektavimo etapais.
| AC serijos rėmo modelis | Standartinė prievado gijos specifikacija | Maksimalus leistinas darbinis slėgis | Reguliuojamas slėgio diapazonas | Pridedamas filtro dubens apsauginis dangtelis |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Nr |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Nr |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Taip |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Taip |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Taip |
Universalūs fiksuoto mechaninio veikimo etalonai taikomi visiems rėmo dydžio variantams, neatsižvelgiant į prievado dydžio skirtumus, nustatant nuoseklius minimalius visos serijos gaminių linijos veikimo standartus:
- Slėgio bandymo įvertinimas: 1,5 MPa, skirtas konstrukcijos vientisumui patikrinti atliekant gamybos kokybės patikrinimą
- Leistinas aplinkos ir suslėgto oro skysčio darbinės temperatūros diapazonas: nuo 5°C iki 60°C, nepablogėjus komponentų veikimui
- Standartinis filtro terpės filtravimo tikslumas: vienodas 5 μm kietųjų dalelių surinkimo efektyvumas visuose AF filtrų moduliuose
- Nurodyta suderinama tepimo skysčio klasė: ISO VG32 pramoninė turbinų alyva, užtikrinanti nuoseklų purškimą ir atsparumą dilimui
- Dubens pagrindo konstrukcinė medžiaga: skaidrus smūgiams atsparus polikarbonatas su atspausdintais skysčio lygio indikatoriaus ženklais
Pritaikomi užsakymo priesagų kodai leidžia suderinti specifikacijas pagal konkrečios svetainės veikimo sąlygas. Galiniai kodo modifikatoriai apibrėžia išleidimo mechanizmo tipą, integruotą manometro tvirtinimo kryptį ir pasirenkamus papildomus priedus, įskaitant tvirtinimo kronšteinus, srauto valdymo priedus ir apsauginius dubens nuo susidūrimo korpusus. Standartizuota užsakymų struktūra supaprastina tarpregioninį komponentų pirkimą ir užtikrina nuoseklų identiškos gamybos linijos įrangos, sumontuotos keliose tos pačios gamybos įmonės gamyklose, pakeitimo specifikacijų atitikimą.
Kiekvienam rėmo dydžiui išleistuose matmenų išdėstymo brėžiniuose pateikiami tikslūs horizontalaus ir vertikalaus montavimo ploto matavimai, kad būtų galima planuoti valdymo spintos erdvę ir mašinos rėmo konstrukciją projektuojant priešgamybinius inžinerinius etapus. Detalūs ašiniai ir radialiniai matmenų nuokrypiai pašalina įrengimo tinkamumo konfliktus, kai esamos gamybos linijos atnaujinamos su atnaujinta oro paruošimo įranga, todėl išvengiama brangių apdirbimo vietoje koregavimų, kad būtų galima pritaikyti nesuderintą tvirtinimo geometriją tarp senų padalinto oro apdorojimo komponentų ir naujų integruotų trigubų mazgų.
Žingsnis po žingsnio standartinis montavimas ir slėgio kalibravimo darbo eiga
Neteisingas surinkimas, atvirkštinė oro srauto orientacija ir netinkamai sukalibruoti slėgio nustatymai yra tarp trijų pagrindinių ankstyvo oro paruošimo įrenginio gedimo ir pneumatinės įrangos pažeidimo priežasčių. Vadovaujantis standartizuotu nuoseklaus montavimo kontroliniu sąrašu, išvengiama žmogiškųjų klaidų pirminio montavimo ir paleidimo procedūrų metu, taip išsaugoma visa integruoto trigubo mazgo ir visos prijungtos pneumatinės vykdymo įrangos veikimo trukmė.
Visos montavimo procedūros turi prasidėti visiškai sumažinus slėgį gamyklos suspausto oro tiekimo magistralėje, kad būtų išvengta staigaus aukšto slėgio oro išleidimo rizikos atliekant komponentų montavimo ir prijungimo darbus. Technikai turi patvirtinti kompresoriaus sistemos išjungimą ir liekamąjį vamzdyno slėgio išleidimą prieš tvarkydami įrenginio surinkimą, vamzdžio sriegio tvirtinimo ir matuoklio montavimo operacijas.
- 1. Tolygiai apvyniokite PTFE sandarinimo juostą aplink išorines vamzdžio sriegines jungtis prieš įsukdami įleidimo/išleidimo jungtis į įrenginio vožtuvo korpuso angas, kad išvengtumėte oro nuotėkio srieginėse jungtyse; Venkite per daug priveržti polikarbonato dubenėlio srieginių jungčių, kad išvengtumėte medžiagos įtrūkimų įtempių lūžių
- 2. Patikrinkite krypties srauto žymėjimo rodykles, atspausdintas ant integruoto aliuminio rėmo viršutinio paviršiaus; suslėgtas oras turi patekti į kairįjį AF filtro angą ir išeiti iš dešiniojo AL tepalo prievado, atvirkščiai, sutrinka nuoseklus filtravimas ir užteršiami reguliatoriaus vidaus komponentai alyvos rūko likučiais
- 3. Pritvirtinkite L formos metalinį tvirtinimo kronšteiną ant vertikalių plokščių mašinos rėmo arba spintelės plokščių paviršių tvirtomis tvirtinimo detalėmis, kad nebūtų šoninio mechaninio laisvumo, kuris per įrangos veikimo ciklus neperduoda vibracijos į įrenginio korpusą.
- 4. Pritvirtinkite kalibruotą manometrą prie tam skirtos manometro prievado centrinio reguliatoriaus modulyje, manometro jungtis priveržkite tik rankiniu sukimo momentu, kad nepažeistumėte vidinių manometro slėgio jutiklių diafragmų.
- 5. Atkurkite mažo tūrio suspausto oro tiekimą į įrenginio mazgą, pakelkite centrinio reguliatoriaus reguliavimo rankenėlę aukštyn, kad suaktyvintumėte slėgio reguliavimo funkciją; pasukite pagal laikrodžio rodyklę, kad padidintumėte išėjimo slėgį, ir prieš laikrodžio rodyklę, kad sumažintumėte tiekimo slėgį, kol analoginio matuoklio ratuke užsiregistruos tikslinė kontrolinė vertė
- 6. Kai reikiama darbinio slėgio vertė stabilizuosis, iki galo paspauskite reguliavimo rankenėlę žemyn, kad įjungtumėte vidinį savaime užsifiksuojantį danties mechanizmą ir visam laikui apsaugotumėte kalibruotus slėgio nustatymus nuo vibracijos sukelto poslinkio.
- 7. Standartiniu šešiabriauniu įrankiu atsukite tepalo viršutinį alyvos užpildymo angos tvirtinimą, į vidinį rezervuarą supilkite ISO VG32 turbinos alyvą, neviršydami spausdintos didžiausio skysčio lygio indikatoriaus linijos ant skaidrių dubens sienelių, dar kartą priveržkite alyvos angos tvirtinimą, kad nepratekėtų oras.
- 8. Tiksliai sureguliuokite tepalo alyvos rūko lašėjimo greičio reguliavimo sraigtą: sukimasis pagal laikrodžio rodyklę padidina alyvos purškimo tūrį didelio oro suvartojimo kelių pavarų stotyse, o sukimasis prieš laikrodžio rodyklę sumažina miglos išeigą mažo srauto tiksliajai robotikos įrangai, jautriai pertekliniam alyvos garų užteršimui
Norint patvirtinti po montavimo, reikia nuolatinio 30 minučių pilno oro tiekimo režimo didžiausios įrangos apkrovos sąlygomis, kad būtų patvirtintas stabilus slėgio palaikymo veikimas ir pastovus alyvos rūko purškimo efektyvumas. Technikai vizualiai patikrina visas sriegines jungtis, dubens jungtis ir modulines blokavimo siūles, ar nėra mikro oro nuotėkio požymių, naudodami muilo burbuliukų testavimo tirpalą, užteptą ant visų besijungiančių paviršių. Bet kokį aptinkamą oro prasiskverbimą reikia išardyti, pakartotinai užklijuoti PTFE sandarinimo juostą ir priveržti kontroliuojamu sukimo momentu, kad būtų pašalintas jungties nuotėkis prieš atnaujinant visą gamybos liniją.
Visame objekte esantiems pagrindinio kolektoriaus įrenginiams su didelio rėmo AC4000 ir AC5000 mazgais, po metaliniais L formos kronšteino tvirtinimo paviršiais rekomenduojamos papildomos vibraciją izoliuojančios guminės tvirtinimo trinkelės, kurios slopina didelio tūrio kompresoriaus vibracijos perdavimą į oro paruošimo įrenginio korpusą. Vibracijos izoliacija sumažina ilgalaikį nuovargio įtampą ant vidinių reguliatoriaus membranų ir filtro dubenėlio srieginių jungčių, prailgindama bendrą priežiūros intervalą tarp pilno įrenginio kapitalinio remonto.
Lyginamoji našumo analizė, palyginti su oro paruošimo komponentais
Daugelis pneumatinių sistemų projektavimo inžinierių pirminio projekto planavimo metu pasveria dvi skirtingas oro kondicionavimo techninės įrangos architektūras: visiškai integruotus trigubus modulinius mazgus arba tris atskirus atskirus filtrų, reguliatoriaus ir tepimo mazgus, sujungtus tarpinėmis vamzdžių jungtimis. Kiekviena konfigūracija turi unikalių eksploatacinių kompromisų, susijusių su įrengimo sudėtingumu, erdvės plotu, nuotėkio rizika, techninės priežiūros prieinamumu ir ilgalaikiu nuosekliu kondicionavimo veikimu.
| Veiklos vertinimo aspektas | Integruotas trigubas modulinis mazgas | Atskiras atskiras filtras / reguliatorius / tepalo aparatinė įranga |
|---|---|---|
| Bendras dujotiekio nutekėjimo rizikos taškai | Minimalios vidinės blokavimo jungtys; tik dvi išorinės įėjimo / išleidimo srieginės jungtys, kuriose gali būti nuotėkio | Kelios tarpinės perėjimo vamzdžių jungiamosios detalės tarp trijų atskirų įrenginių, drastiškai padidinančios bendrą oro nuotėkio tikimybę |
| Montavimo pėdsako reikalavimas | Kompaktiška vieningo rėmo konstrukcija sumažina vertikalios ir horizontalios plokštės vietos užimtumą vidutiniškai 40 % | Trims nepriklausomoms vienetų korpusams reikalingas didesnis montavimo paviršiaus plotas su atskyrimo tarpais, kad būtų galima pasiekti atskirą dubenį |
| Slėgio kritimas per mazgą | Sklandžiai nenutrūkstamo vidinio srauto kanalai riboja laipsnišką slėgio nuostolį visame vardiniame srauto spektre | Kelios krypties vamzdžių alkūninės jungiamosios detalės sukuria kaupiamąjį srauto pasipriešinimą ir padidina sistemos slėgio kritimą didžiausio oro pralaidumo metu |
| Centralizuotas techninės priežiūros prieinamumas | Visi trys tinkami eksploatuoti dubenys sulygiuoti vienoje vertikalioje plokštumoje, kad vienu metu būtų galima apžiūrėti ir pakeisti komponentus | Išsklaidyta įrenginio padėtis reikalauja atskiros fizinės prieigos prie trijų skirtingų montavimo vietų atliekant įprastines tikrinimo užduotis |
| Vibracijos sukelto slėgio poslinkio rizika | Vienas standus aliuminio rėmas pašalina santykinį komponentų judėjimą tarp reguliatoriaus ir filtro modulių | Nepriklausomas įrenginio montavimas leidžia nežymiai pakeisti padėtį, esant nuolatinei dirbtuvių vibracijai, palaipsniui keičiant kalibruotas slėgio nuostatas |
| Atsarginių dalių inventoriaus standartizavimas | Vienodos kasetės, diafragmos ir purkštukų atsarginės dalys, suderinamos su vienodais rėmo dydžio variantais iš vienos gaminių serijos | Atskirai aparatinei įrangai iš atskirų produktų linijų reikia turėti kelis unikalius atsarginių dalių numerius su ribotu kryžminiu suderinamumu |
Atskira atskira oro kondicionavimo aparatinė įranga retkarčiais aptinkama ribotai panaudojama specializuotose itin didelio srauto pramoninėse vamzdynų sistemose, kur dėl unikalių proceso apribojimų privalomas pritaikytas atstumas tarp filtravimo, slėgio reguliavimo ir tepimo etapų. Daugiau nei devyniasdešimt procentų standartinių automatizuoto surinkimo, pakavimo, medžiagų tvarkymo ir tikslios robotikos pneumatinių įrenginių integruoti moduliniai trigubi agregatai užtikrina puikų subalansuotą našumą pagal visus išmatuotus vertinimo kriterijus, išvardytus aukščiau esančioje palyginimo matricoje.
Ilgalaikiai eksploataciniai duomenys, surinkti per kelerių metų gamybos linijas, patvirtina, kad integruoti moduliniai trigubi įrenginiai sumažina bendras įprastinės priežiūros darbo valandas maždaug trisdešimt procentų kasmet, palyginti su lygiaverčiais padalintų komponentų nustatymais. Konsoliduota apžiūra ir prieiga prie komponentų keitimo pašalina pasikartojančias techniko keliones tarp išsklaidytų atskirų aparatūros montavimo vietų, supaprastinant kasdienius įrangos saugos ir veikimo tikrinimo ciklus prieš pamainą, kuriuos atlieka įrenginio priežiūros komandos.
SMC tipo kintamosios srovės FRL įrenginyssustiprina šiuos būdingus modulinio surinkimo pranašumus, nes patobulintas vidinio srauto kanalo apdirbimas, sustiprinta blokuojamo rėmo konstrukcija ir standartizuota keičiamų atsarginių komponentų architektūra, kurios nėra bendrose neserijinėse modulinėse oro apdorojimo agregatuose, kuriuos tiekia konkuruojantys komponentų gamintojai.
Struktūrinės įprastinės priežiūros tvarkaraštis ir komponentų keitimo taisyklės
Nuosekli suplanuota prevencinė priežiūra tiesiogiai prailgina funkcinį oro paruošimo agregatų tarnavimo laiką ir apsaugo nuo neplanuotų pneumatinės įrangos gedimų, kuriuos sukelia susilpnėjusi filtravimo medžiaga, išeikvoti tepalų rezervuarai arba susidėvėję reguliatoriaus sandarinimo komponentai. Nustatant fiksuotus apžiūros ir priežiūros intervalus, suderintus su įrangos eksploatavimo valandomis, įrenginio techninio personalo techninės priežiūros darbų eiga yra nuspėjama, todėl pašalinami reaktyvūs avarinio remonto scenarijai, atsirandantys dėl apleistos oro kondicionavimo įrangos gedimo.
Kasdieninės vizualinės apžiūros užduotys prieš pamainą
Patikrinkite permatomą filtro dubenį, ar nėra susikaupusio kondensato; atlikite rankinio išleidimo procedūrą, jei skystis pasiekia pusę viso dubenėlio talpos. Patikrinkite tepimo alyvos rezervuaro lygį ir papildykite ISO VG32 turbinos alyvą, kol lygis nukris žemiau minimalios išspausdintos indikatoriaus žymos. Patikrinkite, ar manometro ciferblato rodmenys atitinka kalibruotą tikslinę darbinę nuostatą, patvirtindami, kad fiksavimo rankenėlė lieka iki galo nuspausta, kad būtų išvengta vibracijos sukelto slėgio poslinkio.
Mėnesinis viso funkcinio aptarnavimo ciklas
Visiškai sumažinkite slėgį įrenginio bloke, išimkite filtro dubenį ir ištraukite vario filtro kasetę, kad suslėgtas oras būtų nuplaunamas atgal, kad pašalintumėte įstrigusias kietąsias daleles. Patikrinkite visus dubenėlio srieginius tarpiklius, ar nėra sukietėjimo, įtrūkimų ar nedidelių alyvos/vandens prasisunkimo ženklų; pakeiskite pažeistus elastomero sandariklius, kad išvengtumėte jungties nuotėkio rizikos. Sureguliuokite tepalo alyvos dulksnos lašėjimo greitį, kad jis atitiktų atnaujintus didžiausius įrangos oro suvartojimo poreikius po mėnesio gamybos našumo peržiūros.
Kas ketvirtį atliekamos kapitalinio remonto procedūros
Visiškai išardykite reguliatoriaus modulį, kad patikrintumėte vidinę balansavimo diafragmą, ar nėra tempimo, mikroplyšimų ar paviršiaus kietųjų dalelių pažeidimų. Išvalykite tepalo purškimo antgalio mazgą, kad pašalintumėte sukietėjusias alyvos likučius, kurie riboja pastovų rūko susidarymo srautą. Patikrinkite visas modulines blokavimo jungties siūles, ar nėra oro nuotėkio, naudodami muilo burbulų bandymo tirpalą, priverždami atsilaisvinusias tvirtinimo detales ir, jei reikia, pakeisdami susidėvėjusius blokuojančius O žiedo sandariklius.
- Nedelsiant privaloma pakeisti filtro kasetę: filtravimo medžiaga smarkiai pakitusi spalva dėl nuolatinio užteršimo kietosiomis dalelėmis arba pakartotinis praplovimas neatkuria pastovaus oro pralaidumo.
- Reguliatoriaus membranos agregato pilnas pakeitimas: matomi slėgio svyravimų šuoliai stabilių įrangos apkrovos ciklų metu rodo vidinį diafragmos nuovargį ir medžiagos tempimą
- Tepalo purkštuko komponento keitimas: nenuoseklus alyvos rūko purškimas išlieka po kruopštaus purkštuko vidinių srauto kanalų valymo tirpikliu
- Visiškas dubens mazgo pakeitimas: polikarbonato korpuse susidaro mikro įtrūkimai arba nuolatinis drumstumas, trukdantis vizualiai patikrinti skysčio lygį
Visuose išmontavimo ir komponentų keitimo darbuose turi būti griežtai laikomasi slėgio mažinimo saugos protokolų, kad būtų išvengta staigaus aukšto slėgio oro išleidimo dubens išėmimo ir vidinio modulio aptarnavimo metu. Techninės priežiūros specialistai turėtų dėvėti standartines akių apsaugos priemones atliekant visas filtro kasetės valymo, alyvos papildymo ir vidinio reguliatoriaus išmontavimo procedūras, kad išvengtų sąlyčio su užteršto kondensato ar tepimo skysčio likučiais.
Įrenginiai, veikiantys labai dulkėtoje metalo gamybos arba mineralų apdirbimo pramoninėje aplinkoje, turėtų paspartinti visus suplanuotus techninės priežiūros intervalus penkiasdešimčia procentų, nes padidėjusi ore sklindančių kietųjų dalelių koncentracija pagreitina filtrų terpės užsikimšimą ir vidinių komponentų abrazyvinių medžiagų nusidėvėjimą, gerokai viršijantį standartinį dirbtuvių užterštumo pradinį lygį.
Išspręsti dažnai užduodami techniniai klausimai pneumatikos inžinieriams
1. Ką reiškia kintamosios srovės gaminių pavadinimo priešdėlis serijos trigubo surinkimo klasifikavimo sistemoje?
AC žymėjimas jungia trijų integruotų funkcinių mazgų, sudarančių visą trigubą oro kondicionavimo įrenginį, santrumpas: AF reiškia oro filtrą, AR reiškia oro reguliatorių, o AL žymi oro tepiklį. Vieninga kintamosios srovės etiketė žymi gamykloje sumontuotą sujungtą visų trijų pagrindinių oro paruošimo modulių derinį į vieną tvirtinimo rėmą, išskiriantį šią produktų liniją nuo atskirų AF, AR arba AL atskirų komponentų aparatūros be integruotų modulinių jungiamųjų rėmų.
2. Kokia standartizuota suslėgto oro tiekimo vamzdyno prijungimo seka turi būti įgyvendinta šiam trigubui?
Universalus pramonės rekomenduojamas jungties srauto kelias eina pagal pagrindinę kompresoriaus tiekimo liniją → kintamosios srovės trigubo mazgo įleidimo anga → pasroviui esantys solenoidinių vožtuvų kolektoriai, cilindrų pavaros ir pneumatinių įrankių stotys. Oras turi eiti nuosekliai per filtrą, reguliatorių, tada tepimo etapus fiksuota tvarka; Atbulinės eigos įleidimo ir išleidimo angos negrįžtamai užteršia reguliatoriaus vidines balansavimo diafragmas nefiltruotomis kietosiomis dalelėmis ir tepimo alyvos rūko likučiais, įstrigusiais filtro terpės kamerose.
3. Kokie eksploataciniai skirtumai skiria rankines, diferencinio slėgio ir visiškai automatines išleidimo dubens konfigūracijas?
Rankiniai išleidimo dubenys priklauso nuo suplanuoto operatoriaus fizinio aktyvavimo, kad būtų pašalintas susikaupęs kondensatas, tinka mažai drėgnoms patalpų patalpoms su nuspėjamais kasdienės priežiūros išjungimo langais. Diferencinio slėgio nutekėjimo variantai automatiškai pašalina susikaupusius skysčius, kai slėgio skirtumai tarp filtro įėjimo ir išleidimo pusių peržengia iš anksto nustatytas ribas, veikia tik tuo metu, kai per mazgą teka nuolatinis oro srautas. Visiškai plūduriuojančio tipo automatinės nutekėjimo sistemos aktyvina kondensato išleidimą, pagrįstą tik skysčio aukščiu filtrų laikymo dubenyse, patikimai veikiančios ilgų nepilotuojamų 24 valandų gamybos pamainų metu, nepaisant kintamų oro srauto svyravimų.
4. Ar integruotame tepimo modulyje galima saugiai naudoti ne ISO VG32 alternatyvius tepimo skysčius?
Nepatvirtintos alyvos klampumo klasės arba nepramoninės tepalų formulės sutrikdo nuoseklų mikrorūko purškimą AL tepalo antgalio mazgo viduje, dėl to atsiranda netolygi vidinių pavaros mechanizmų slydimo paviršių danga arba likęs tirštas alyvos susikaupimas užkemša siaurus srauto kanalus pasroviui esančių vožtuvo ritės komponentų viduje. Tik ISO VG32 turbininės klasės pneumatinė tepimo alyva palaiko kalibruotą purškimo našumą, atitinkančią vidinę antgalio matmenų geometriją, suprojektuotą serijiniuose tepimo moduliuose, todėl išvengiama ankstyvo vožtuvo užstrigimo arba nenuoseklaus cilindro judėjimo.
5. Kaip inžinieriai gali nustatyti tinkamą AC serijos rėmo dydį naujiems pneumatinės sistemos išdėstymo projektavimo projektams?
Rėmo dydžio parinkimo skaičiavimai grindžiami dviem pagrindiniais kintamaisiais: bendru didžiausiu vienu metu suvartojamo oro kiekiu visose pasroviui prijungtose pneumatinėse pavarose ir vardinio suspausto oro dujotiekio sriegio angos skersmens specifikacijomis esamame įrenginio paskirstymo tinkle. Pritaikius prievado sriegio dydį su iš anksto sumontuotu pagrindinio tiekimo vamzdynu, nebereikia pritaikyti perėjimo jungiamųjų detalių adapterių, o pasirinkus rėmo dydį, kurio vardinis srautas viršija didžiausią tuo pačiu metu esantį oro poreikį, išvengiama per didelio slėgio kritimo ir nenuoseklaus pavaros judėjimo visos apkrovos gamybos ciklų metu.
6. Ar trigubas agregatas palaiko montavimą apverstą arba horizontalią montavimo padėtį?
Zhejiang Ouleikai Pneumatic Co., Ltd.tiekia standartizuotus modulinius oro paruošimo mazgus, sukurtus siekiant išspręsti suslėgto oro kokybės nestabilumo problemas visose pasaulinėse pramonės automatikos vertikalėse, su visa technine dokumentacija ir matmenų brėžiniais ištekliais visiems AC serijos rėmo dydžio variantams.